Litium Accelerator
CNC-bearbetning i praktiken så minskar du risken för fel

CNC-bearbetning i praktiken så minskar du risken för fel

CNC-bearbetning ger goda möjligheter till hög precision och repeterbarhet. Men just repeterbarheten innebär också att ett fel i exempelvis arbetsnollpunkt, verktygsdata eller uppspänning kan följa med genom flera detaljer om det inte upptäcks i tid.
 

En stabil CNC-process handlar därför inte bara om rätt program. Program, verktyg, uppspänning, skärdata och kontrollrutiner behöver fungera tillsammans.
 

Här går vi igenom några av de viktigaste kontrollerna före start, vid första detaljen och under pågående produktion.

Innan maskinen startas

Kontrollera rätt program och programversion

Ett CNC-program förändras ofta över tid. Verktygsbanor justeras, skärdata optimeras och mindre korrigeringar görs mellan olika körningar.
 

Om fel programversion används kan tidigare problem återkomma eller en viktig ändring saknas.
 

Se därför till att det finns en tydlig rutin för versionshantering så att det är enkelt att identifiera vilket program som är godkänt för den aktuella detaljen och uppsättningen.
 

Vid nya eller ändrade program bör tillgängliga funktioner för simulering och verifiering användas enligt verksamhetens rutiner innan programmet körs skarpt.
 

Kontrollera arbetsnollpunkten

Arbetsnollpunkten talar om för styrsystemet var detaljen befinner sig i förhållande till maskinen.
 

Om fel arbetsnollpunkt är aktiv eller referensen inte stämmer med den aktuella uppsättningen kan hela bearbetningen hamna fel. Resultatet kan bli måttfel och i värsta fall en kollision med arbetsstycke eller uppspänning.
 

Kontrollera därför att rätt arbetsnollpunkt är aktiv och att den stämmer mot uppspänningen och det program som ska köras. Använd den kontrollmetod som är anpassad till maskinen och uppsättningen.
 

Kontrollera verktygsdata

Styrsystemet behöver rätt information om verktygen för att verktygsbanan ska hamna där den ska.
 

Fel verktygslängd, diameter- eller radiekompensation kan påverka både mått och verktygsbana.
 

Ha därför en tydlig rutin för kontroll av verktygsnummer, verktygsgeometri och kompensation när nya verktyg sätts upp eller verktygsdata ändras.
 

Säkerställ en stabil uppspänning

Arbetsstycket behöver inte bara ligga på rätt plats – det måste också sitta stabilt under de krafter som uppstår i bearbetningen.
 

Otillräcklig spännkraft, olämpliga spännpunkter eller deformation av detaljen kan ge måttavvikelser, vibrationer och i värsta fall göra att detaljen rör sig under bearbetningen.
 

Uppspänningen behöver därför bedömas utifrån den faktiska operationen och de skärkrafter som uppstår, inte bara utifrån att detaljen sitter fast när maskinen står still.

När första detaljen körs

Den första detaljen är en viktig möjlighet att verifiera att program, uppsättning och verktyg fungerar tillsammans innan produktionen fortsätter.
 

Följ verksamhetens rutiner för inkörning av nya eller förändrade program och kontrollera särskilt kritiska mått och ytor innan serien fortsätter.
 

Titta också på hur själva bearbetningen beter sig.

Onormala vibrationer, förändrat ljud, problem med spånevakuering eller instabil kylning kan vara tecken på att processen behöver justeras.
 

Se till att spån och kylning fungerar

Vid exempelvis djup borrning, hålbearbetning och slutna spår kan det bli svårare att transportera bort spån och få kylningen dit den behövs.
 

Om spån blir kvar i bearbetningsområdet kan det påverka både verktyg, yta och processens stabilitet.
 

Vilken strategi som är lämplig beror på bland annat material, verktyg, bearbetningsdjup och vilken typ av kylning som finns tillgänglig.
 

Följ därför verktygstillverkarens rekommenderade strategi för den aktuella operationen och kontrollera att spånevakuering och kylning fungerar som tänkt.

Under pågående serie

Följ verktygsslitaget

Ett skärverktyg behöver inte gå sönder för att börja påverka processen.
 

När verktyget slits kan bland annat mått, ytfinish, vibrationer och processens stabilitet förändras.
 

Hur ofta detaljer behöver kontrolleras beror på processen och toleranskraven, men vid längre serier är det viktigt att inte enbart förlita sig på resultatet från den första detaljen.
 

Där maskin och process tillåter kan verktygsövervakning eller andra kontrollfunktioner också användas som en del av uppföljningen.
 

Reagera på förändringar

En stabil process brukar vara förutsägbar.
 

Om ljud, vibrationer, spånbildning, mått eller ytfinish börjar förändras finns det anledning att undersöka varför.
 

Orsaken behöver inte alltid vara verktyget. Även uppspänning, kylning, skärdata eller andra delar av processen kan påverka resultatet.

Bra rutiner skapar en stabilare CNC-process

Många CNC-fel beror inte på att tekniken saknas, utan på att ett kontrollsteg missas. Tydliga rutiner kring uppspänning, arbetsnollpunkt, verktygsdata, program och första detalj minskar risken för att små fel följer med längre in i produktionen. Samtidigt ger uppföljning av verktygsslitage, mått och processens beteende bättre underlag när bearbetningen ska optimeras.

Behöver ni hjälp med er CNC-bearbetning?

En stabil CNC-process handlar om mer än själva maskinen.
 

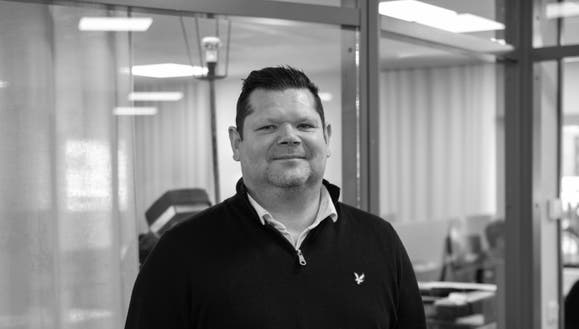
På Göhlins hjälper vår skärande tekniker Magnus Bjurström er att titta på bland annat verktygsval, skärdata och andra delar av bearbetningen för att identifiera vad som kan förbättras.
 

Har ni problem med exempelvis verktygslivslängd, spånbildning, vibrationer eller en bearbetning som inte ger det resultat ni vill ha?


Kontakta oss så tittar vi tillsammans på er process och vilka förändringar som kan ge en stabilare och mer förutsägbar bearbetning.

Magnus Bjurström

Magnus Bjurström

Göhlins är ett privatägt företag grundat i Gnosjö 1912. Företaget ägs av familjen Göhlin. Vårt mål är att erbjuda dig som kund bästa möjliga service och kompetens, till rätt pris och med snabba leveranser.

  • Social media icon
  • Social media icon
  • Social media icon

Butiken i Gnosjö

Frejgatan 3
335 31 Gnosjö
0370-33 15 00


Öppettider

Mån-tors: 07.00 - 17.00
Fre: 07.00 - 16.00


© 2024 Göhlins i Gnosjö AB